
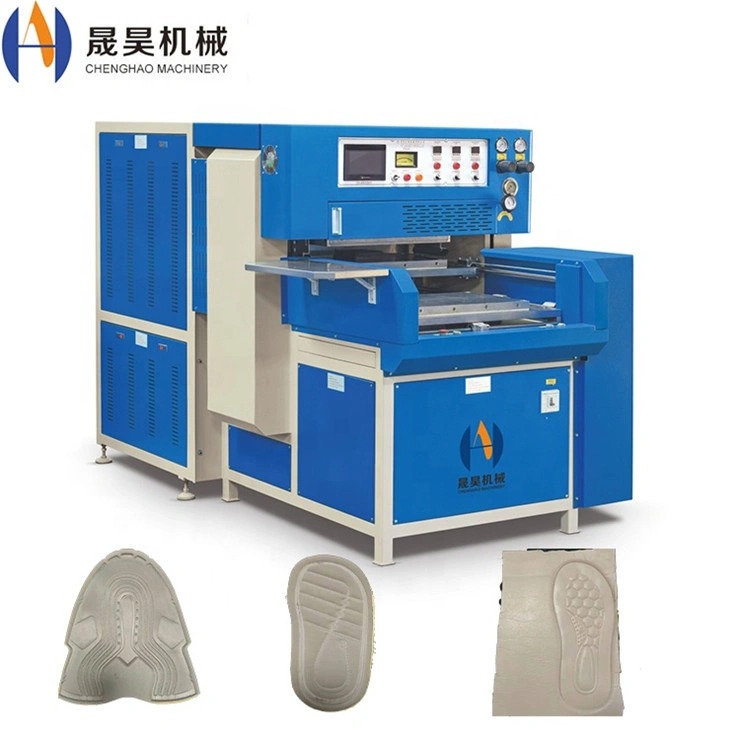
Soldadura plàstica: Mètodes, materials i aplicacions industrials
La soldadura de plàstic és un procés de fabricació crític utilitzat per unir permanentment components termoplàstics a les indústries de l'automoció, la medicina, l'embalatge i l'electrònica. A diferència de l'adhesiu o la fixació mecànica, la tecnologia de soldadura de plàstic crea enllaços de fusió a nivell molecular amb una resistència a la tracció que arriba al 80–95% del material pare. Aquesta guia cobreix els principals mètodes de soldadura, la compatibilitat dels materials, els paràmetres del procés i els criteris de selecció d'equipament per als entorns de producció.
1. Visió general dels mètodes de soldadura plàstica
Els mètodes de soldadura termoplàstica es classifiquen segons la font d'energia utilitzada per aconseguir el flux de fusió a la interfície de la junta. Cada mètode està optimitzat per a geometries específiques de peces, volums de producció i tipus de materials. A continuació es comparen els cinc principals mètodes industrials.
| Mètode | Font d'energia | Temps de cicle | Resistència a la soldadura | Aplicacions típiques |
|---|---|---|---|---|
| Alta freqüència (HF) | Camp RF de 27,12 MHz | 2–8 segons | 85–95% dels pares | Envasos de PVC, bosses mèdiques, productes inflables |
| Ultrasònic | Vibració de 20–40 kHz | 0,1–3 segons | 80–92% dels pares | Carcasses d'ABS, components de PP, carcasses electròniques |
| Premsa calenta / Placa calefactora | Contacte escalfat de la placa | 15–60 segons | 88–95% dels pares | Canonades PE/PP, quadres de comandament d'automòbils, panells grans |
| Hot Melt | Pistola adhesiva calefactada | 10–30 segons | 60–80% dels pares | Embalatge, acabats de mobles, muntatge lleuger |
| Segellat tèrmic | Barra / calor d'impuls | 1–5 segons | 75–90% dels pares | Bosses de pel·lícula, blísters, embalatges flexibles |
2. Compatibilitat de materials i soldabilitat
Només es poden soldar materials termoplàstics; els termoestables i els elastòmers (excepte si estan modificats amb termoplàstic) no es poden soldar. La soldabilitat depèn de temperatures de fusió compatibles, índexs similars de flux de fusió i compatibilitat de la cadena molecular. La taula següent llista els plàstics industrials més comuns i els seus mètodes de soldadura recomanats.
| Material | Temperatura de fusió (°C) | HF | Ultrasònic | Hot Press | Segellat tèrmic |
|---|---|---|---|---|---|
| PVC (rígid/flexible) | 160–210 | Excel·lent | Bé | Bé | Bé |
| ABS | 210–240 | Pobre | Excel·lent | Bé | D'acord |
| PP / PE | 130–170 | Pobre | Bé | Excel·lent | Excel·lent |
| PET / PETG | 250–270 | D'acord | Bé | Bé | Bé |
| PC (Policarbonat) | 260–300 | Pobre | Excel·lent | Bé | D'acord |
| Niló (PA) | 220–265 | Pobre | Bé | Bé | D'acord |
| TPU / TPE | 160–200 | Excel·lent | Bé | Bé | Bé |
3. Soldadura de plàstic d'alta freqüència: paràmetres de procés
La soldadura d'alta freqüència és el mètode dominant per a PVC, TPU i termoplàstics polars. El camp electromagnètic a 27,12 MHz indueix un escalfament dielèctric dins del material en lloc d'aplicar calor externa, produint zones de fusió uniformes amb una marca superficial mínima. Els paràmetres clau del procés es llisten a continuació.
| Paràmetre | Rang típic | Efecte sobre la soldadura |
|---|---|---|
| Potència de sortida (kW) | 3–60 kW | Potència més alta = escalfament més ràpid; No ha de superar el llindar d'arc |
| Temps de soldadura (seg) | 0,5–8 segons | El temps més llarg augmenta la profunditat de fusió; L'excés de temps provoca el consum |
| Temps de refrigeració (sec) | 1–10 segons | Determina la cristal·lització i la resistència final de la junta |
| Pressió de l'elèctrode (kN) | 0,5–6 kN | Assegura un contacte íntim; L'excés de pressió es fon |
| Espai d'elèctrode (mm) | 0,1–0,5 mm | Controla la concentració de camp; afecta l'amplada i la profunditat de la junta |
| Gruix del material (mm) | 0,1–8 mm | Els materials més gruixuts requereixen més potència o un temps de soldadura més llarg |
4. Soldadura plàstica ultrasònica: paràmetres de procés
La soldadura ultrasònica converteix les vibracions mecàniques d'alta freqüència en calor per fricció a la interfície de la junta, permetent temps de cicle inferiors a un segon per a carcasses termoplàstices rígides. El procés és altament repetible i adequat per a entorns de sala blanca, ja que no requereix consumibles.
| Paràmetre | Sistema de 20 kHz | Sistema de 40 kHz | Notes |
|---|---|---|---|
| Amplitud (μm) | 20–100 μm | 10–50 μm | Amplitud més alta per a polímers semicristal·lins |
| Pressió de soldadura (bar) | 1–6 compás | 0,5–4 bar | Optimitzat per disseny de juntes |
| Temps de soldadura (seg) | 0,1–2,0 segons | 0,1–1,5 segons | Temps més curt a 40 kHz a causa de la vibració de menor massa |
| Material de trompa | Titani / Alumini | Titani | El titani és preferit per a curses d'alta durabilitat |
| Mida màxima de la peça | Fins a 400 × 600 mm | Fins a 200 × 300 mm | 20 kHz és adequada per a conjunts grans |
5. Disseny de juntes per a soldadura de plàstic
La geometria de la junta és tan crítica com els paràmetres de la màquina per determinar la qualitat de la soldadura. Les unions mal dissenyades produeixen enllaços febles i inconsistents independentment de la configuració de la màquina. Els quatre dissenys d'unió més comuns es descriuen a continuació.
Unió a tope
Geometria més senzilla; adequat per a premsa en calent i soldadura de canonades. Requereix una preparació i fixació precises de la superfície. Resistència a la tracció: 70–85% del material parental.
Director d'Energia
La costella triangular modelada en una part concentra l'energia ultrasònica a l'àpex; estàndard per a conjunts termoplàstics rígids. Força: 80–92% pare o mare.
Junta de cisalla
Disseny d'ajust per interferències; La fusió flueix lateralment al llarg de la superfície de cisalla. Recomanat per a polímers semicristal·lins (PP, PE, Nylon). Força: 85–95% progenitor.
Llengüeta i ranura
Geometria autoalineant que conté flaix de fusió internament; Ideal per a segells hermètics en conjunts mèdics i de manipulació de fluids. Força: 80–90% progenitor.
6. Aplicacions a la indústria
La soldadura industrial de plàstic s'utilitza en tots els sectors que requereixen unions polimèriques fortes, netes i repetibles. La taula següent detalla les àrees d'aplicació principals, els materials i els mètodes preferits utilitzats entre sectors.
| Indústria | Aplicació | Material | Mètode preferit |
|---|---|---|---|
| Automoció | Quadres de comandament, panells de portes, dipòsits de fluids, viseres solars | PP, ABS, PC, PA | Ultrasònics, premsa calenta, HF |
| Mèdic | Bosses de via intravenosa, bosses de recollida de sang, carcasses diagnòstiques | PVC, PET, PP | HF, ultrasònics, segellat tèrmic |
| Embalatge | Blísters, bosses flexibles, envasos clamshell | PVC, PET, PE | HF, segellat tèrmic, formació de butllofes |
| Electrònica de consum | Carcasses de dispositius, connectors, carcasses de PCB | ABS, PC, PA | Ultrasònic |
| Articles esportius | Pilotes inflables, tendes, equipament impermeable, guants | PVC, TPU | HF |
| Construcció | Geomembranes, canonades, membranes impermeabilitzadores | HDPE, PP, PVC | Premsa calenta, soldadura per extrusió |
7. Guia de Selecció d'Equipament
Seleccionar la màquina de soldadura adequada per a una línia de producció requereix complir cinc criteris tècnics amb els requisits de l'aplicació.
01 — Tipus de material
Confirma si el material és polar (PVC, TPU — soldable en HF) o no polar (PP, PE, ABS — requereix ultrasons o premsa calenta). La barreja de materials no compatibles requereix promoció de l'adhesiu.
02 — Geometria de les parts
Grans juntes planes → HF o segellat tèrmic; Articulacions complexes 3D → ultrasons amb trompeta personalitzada; els conjunts de paret gruixuda → premsa calenta. Hi ha elèctrodes i matrius personalitzats disponibles per a formes no estàndard.
03 — Volum de producció
Les línies d'alt volum (>10.000 pcs/day) prefereixen línies ultrasòniques (cicles de 0,1–3 segons) o automatitzades HF. Les tirades pilot i de volum mitjà utilitzen màquines de premsa calenta manuals o semi-automàtiques.
04 — Estàndard de Qualitat de Soldadura
Les juntes mèdiques i aeroespacials requereixen segells hermètics amb ≥90% de força parental — ultrasònics amb director d'energia o HF. L'envasat general pot acceptar entre el 75 i el 85% amb segellat tèrmic.
05 — Inversió en eines
Elèctrodes HF: 200–2.000 USD per conjunt. Clàxons ultrasònics: 500–5.000 USD. Plats de premsa calenta: 300–3.000 USD. Inclou el cost de les eines en el cost total de propietat per a projectes a curt termini.
8. Control de qualitat en soldadura de plàstics
La qualitat consistent de la soldadura requereix un monitoratge sistemàtic del procés i protocols de proves destructives/no destructives. El procés de soldadura de plàstic ha de ser validat segons tres dimensions de qualitat.
| Tipus de prova | Mètode | Criteri de superació | Freqüència |
|---|---|---|---|
| Resistència a la tracció | Prova de tirada ISO 527 / ASTM D638 | ≥80% material parental UTS | Inici del torn + cada 500 peces |
| Prova de pelatge | Pelatge de 180° a 50 mm/min | Fallada a la zona pare, no a la zona de soldadura | Per hores per a pel·lícula flexible |
| Prova de pressió / fuita | Pressió d'aire a 1,5× pressió de treball | Zero fuita durant 60 segons | 100% per a peces mèdiques i de fluids |
| Inspecció visual | 10× ampliació, tall de secció transversal | Sense buits, porositat ni tancaments freds | Per lot, mostra de 5 peces |
Preguntes freqüents
Obtén consells sobre equipament de soldadura de plàstic
Chenghao Machinery subministra sistemes de soldadura d'alta freqüència, ultrasònics i de premsa en calent per a la producció industrial. Comparteix el tipus de material, les dimensions de la peça i el volum de sortida per obtenir una recomanació d'equipament similar.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Xina