
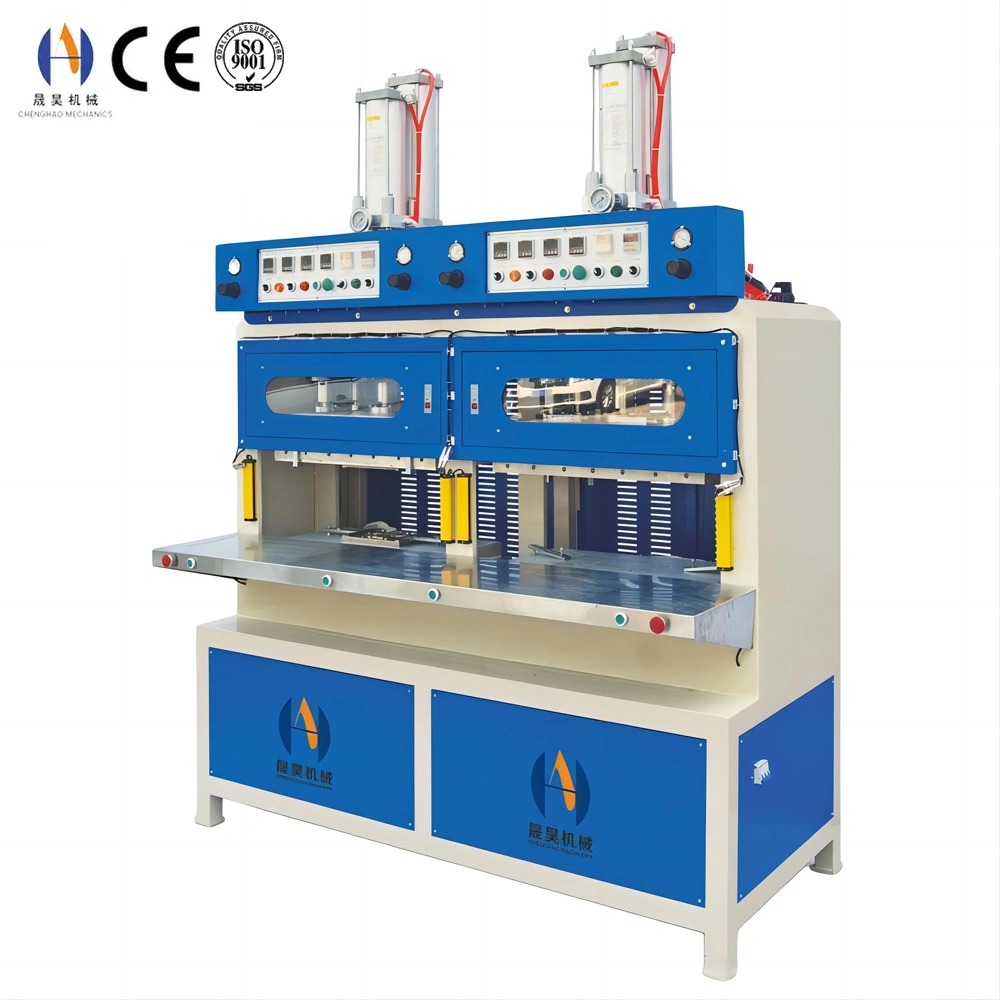
Màquina de motlle: Guia tècnica de conformat industrial
Una màquina de motlle aplica calor, pressió i temps controlats per transformar polímer en brut, cautxú o material compost en components tridimensionals acabats. Chenghao Machinery fabrica tres famílies principals de màquines de motlle: màquines hidràuliques de premsa calenta, màquines de conformació d'alta freqüència i màquines de conformació per butllofes — que cobreixen tota la gamma d'aplicacions de motlle industrial, des de prototips fins a producció en massa.
Comparació de tecnologia de màquines de motlle
| Tipus de màquina | Principi de formació | Rang de pressió | Temps típic de cicle | Aplicacions principals |
|---|---|---|---|---|
| Premsa calenta hidràulica | Calor + compressió hidràulica | 5–300 tones | 60–300 s | Cautxú, termofixant, laminat compost |
| Conformació d'alta freqüència | Escalfament dielèctric + pressió d'elèctrode | 0,5–20 tones | 5–30 s | Soldadura de PVC, segellat de closca, segellat per butllofes |
| Formació de butllofes | Calor radiant + buit/pressió | Fins a 6 bars | 6–20 s | Safates d'embalatge, closques de cloixa, butllofes d'exposició |
| Small Hot Press | Calefacció elèctrica + pinça hidràulica | 1–20 tones | 30–120 s | Proves de laboratori, peces petites, prototipat |
Paràmetres del procés per tipus de material
| Material | Mètode de motllura | Temperatura | Pressió | Contracció típica |
|---|---|---|---|---|
| Cautxú natural (NR) | Motlle per compressió | 150–170°C | 10–20 MPa | 1,5–3,0% |
| EPDM / cautxú de silicona | Motlle per compressió | 160–180°C | 8–18 MPa | 1,5–2,5% |
| PVC (rígid / flexible) | Formació HF / premsa calenta | 120–160°C | 1–8 MPa | 0,3–0,6% |
| Fibra de carboni / GFRP | Motlle per compressió | 130–180°C | 5–20 MPa | 0,1–0,3% |
| EVA / escuma | Premsa en calent amb escuma | 155–175°C | 5–15 MPa | 30–50% (dissenyat) |
| SMC / BMC termofixant | Motlle per compressió | 140–165°C | 5–15 MPa | 0,0–0,3% |
Criteris de selecció de màquines de motlle
Seleccionar la màquina de motlle correcta requereix ajustar cinc paràmetres bàsics als requisits de producció:
- Força de sujecció: La força mínima necessària per evitar que el motlle s'obri sota pressió interna de conformat. Calculeu com: pressió màxima de cavitat (MPa) × àrea de la part projectada (cm²) × factor de seguretat de 1,2. La pinça de mida inferior provoca un flaix; Un clamp sobredimensionat malgasta energia i estrès les eines. Les premses calentes de Chenghao van de 5 a 300 tones per cobrir totes les mides de peces.
- Mida del plat: La superfície de treball ha d'acomodar la petjada del motlle més un espai lliure al perímetre d'almenys 50 mm per costat. Les eines multicavitat per a producció d'alt volum requereixen plaques més grans per allotjar totes les cavitats sense voladís, cosa que provoca una distribució desigual de la pressió.
- Rang i uniformitat de temperatura: Els plats escalfats elèctricament a les màquines Chenghao aconsegueixen una uniformitat de ±3°C a tota la zona del platen. Per a materials sensibles a la temperatura com la silicona i l'EPDM, la uniformitat per sota de ±5°C és crítica per a un curat consistent i una repetibilitat dimensional entre les posicions de les cavitats.
- Llum del dia i ictus: La llum del dia és la distància màxima oberta entre les plaques superiors i inferiors; El recorregut és el recorregut de treball. La llum del dia ha d'acomodar l'alçada del motlle tancat més l'espai per a l'extracció de les peces (normalment alçada del motlle + 1,5× mínim de profunditat de la peça).
- Sistema de control: El control programable en diversos passos permet establir de manera independent la velocitat d'aproximació, la velocitat de motllejat, la pressió de conformat, el temps de permanència i el temps de refredament per a cada recepta. Les màquines Chenghao suporten memòria PLC de 100 receptes per a un canvi ràpid de tasques sense necessitat de reentrada manual de paràmetres.
Característiques clau de les màquines de motlle de Chenghao
- Marc de premsa guiada de quatre columnes — les columnes guia de crom endurit amb casquills de bronze autolubricants mantenen el paral·lelisme dins de 0,05 mm durant tota la cursa. El paral·lelisme consistent de les platines assegura una distribució uniforme de la pressió a les cavitats, crítica per a peces sense flaixos en eines de cautxú i compostos de múltiples cavitats.
- Control hidràulic proporcional — sistema de vàlvules servo-proporcional permet una rampa de pressió programable amb una resolució de 0,1 MPa. Elimina la càrrega de xoc sobre el motlle i la peça durant el tancament, allargant la vida útil de l'eina entre un 20 i un 35% en comparació amb els sistemes hidràulics convencionals d'encès/desactivat.
- Calefacció elèctrica multizona amb PID — elements calefactors segmentats amb controladors PID individuals mantenen una uniformitat de temperatura de placa de ±3°C. Escalfament ràpid des de l'ambient fins a 180°C en menys de 25 minuts, amb l'algorisme PID d'autoajust per a una temperatura estable en diferents cicles de treball.
- Refrigeració per aigua integrada — canals d'aigua interns en plaques de premsa proporcionen un refredament controlat després del motlle per a una conformació precisa de peces termoplàsiques. Refredar de 180°C a 60°C en menys de 8 minuts elimina els aparells de refrigeració fora de premsa i redueix el temps de cicle entre un 25 i un 40%.
- PLC de 100 receptes amb registre de dades — emmagatzema conjunts complets de paràmetres de procés per a la recuperació instantània de treballs. El registre de dades en temps real registra temperatura, pressió i temps de cicle per a cada cicle de producció — dóna suport a la documentació de processos per als sistemes de gestió de qualitat ISO 9001 i IATF 16949.
- Sistema de canvi ràpid de motlle — La interfície de plats en ranura en T amb maquinari estandarditzat de serrament de motlle permet el canvi de motlle per un sol operador en menys de 15 minuts per a premses de fins a 100 tones. Clamps ràpids hidràulics disponibles en CH-HP-100T i superiors per a canvis de menys de 5 minuts en entorns de producció d'alta barreja.
- Protecció amb qualificació de seguretat — cortines de llum de perímetre complet amb relé de seguretat EN 13849 PLd de doble canal, portes d'accés manuals interbloquejades i descàrrega de pressió hidràulica en l'activació de seguretat. Certificat segons l'estàndard de seguretat hidràulica de premsa EN 693.
Preguntes freqüents
P1: Quina diferència hi ha entre el motlle per compressió i el motlle per transferència en una màquina de premsa calenta?
En el motlle per compressió, la matèria primera prepesada (blank de cautxú o preforma termoendurecida) es col·loca directament a la cavitat oberta del motlle, i la premsa es tanca per aplicar calor i pressió. El material flueix només dins la cavitat. Adequat per a peces gruixudes, eines de baix cost i materials amb alta viscositat. En el motlle de transferència, el material es carrega en un pot separat sobre les cavitats i es transfereix a través de comportes quan la premsa es tanca, proporcionant un millor control dimensional i capacitat de sobremodelatge d'inserts. Les màquines hidràuliques de premsa calenta de Chenghao suporten ambdós mètodes mitjançant diferents configuracions d'eines de motlle sense canviar la màquina base.
P2: Com afecta la uniformitat de la temperatura del plat la qualitat de les peces?
La uniformitat de la temperatura del platen determina directament la consistència del curat a totes les cavitats d'una eina multicavitat. Una variació de ±10°C en un motlle de cautxú a 160°C significa que les cavitats sobre les zones fredes curen entre un 8 i un 12% més lentament que les zones calentes — resultant en parts poc curades (toves, baixa resistència a l'esquinçament) per posicions fredes i parts sobre-curades (fràgils, degradació superficial) per posicions calentes dins del mateix cicle. El sistema de calefacció PID segmentat de Chenghao aconsegueix una uniformitat de ±3°C, cosa que redueix la variació de propietat intramotlle a menys del 2% per a la majoria d'aplicacions de cautxú i termofixant. Això és especialment crític per a components de segellat per a automòbils i peces de cautxú mèdic amb especificacions mecàniques ajustades.
P3: La mateixa màquina de motlle pot gestionar tant el motllure per compressió de cautxú com el modelatge d'escuma EVA?
Sí, amb les eines adequades. Ambdós processos utilitzen la mateixa màquina hidràulica de base de premsa calenta, però requereixen dissenys de motlles diferents: les eines de compressió de cautxú utilitzen blocs de cavitat ajustats amb ranures d'excés per al control del flaix, mentre que les eines d'escuma EVA utilitzen cavitats segellades amb espai d'expansió controlat per controlar la densitat d'escuma. El requisit clau de la màquina per a ús dual és una carrera suficient per acomodar el motlle d'escuma EVA més alt (que ha de tenir més llum natural per a la fase d'expansió de bufatge). Chenghao pot especificar el model òptim de premsa per a línies de producció combinades de cautxú i EVA, o recomanar una configuració de màquina dedicada si ambdós materials funcionen a gran volum.
P4: Quin és el paper de la refrigeració líquida integrada en la reducció del temps de cicle de les màquines de motlle?
En el motlle termoplàstic en una premsa calenta, la peça ha de refredar-se per sota de la seva temperatura de distorsió tèrmica abans de desmodelar per evitar deformació. Sense refrigeració integrada, la premsa ha d'esperar el refredament ambiental passiu o les peces s'han de retirar dels aparells de refrigeració fora de premsa — afegint entre 60 i 180 segons de temps mort per cicle. Les plaques refrigerades per aigua de Chenghao redueixen el temps de refrigeració en premsa a 3–8 minuts per a aplicacions típiques de 150–180°C, eliminant completament els accessoris fora de pressa. Per a la formació en calent de PVC i poliolefines, una reducció del temps de cicle del 25–40% és habitual. El cabal d'aigua, la temperatura d'entrada i la durada de refrigeració són programables a la recepta del PLC per a cada feina. Consulteu la petita gamma de premsa en calent per a configuracions compactes amb refrigeració integrada.
P5: Com s'hauria d'especificar la força de sujecció per evitar danys per floridura?
Dos límits regulen l'especificació de la força de sujecció: la força mínima (per evitar flaix) i la força màxima segura per a les eines del motlle. Mínim: pressió màxima a la cavitat × àrea projectada × factor de seguretat de 1,2. Màxim: determinat per l'àrea de la secció transversal de l'acer del motlle en compressió — un bloc de cavitat estàndard d'acer d'eina P20 amb un gruix de paret de 30 mm pot suportar amb seguretat una tensió de compressió de 50–80 MPa. Excedir-ho provoca esquerdes en el motlle, danys a la línia de separació o fallada del passador guia. Els enginyers de Chenghao revisen ambdós límits durant la revisió del disseny del motlle i especifiquen el rang de tonatge recomanat a la premsa al pla del motlle. L'ús d'una premsa més gran que el màxim especificat requereix una vàlvula limitadora de pressió ajustada al màxim segur per a l'eina — estàndard en totes les màquines de la sèrie CH-HP de Chenghao. Contacteu amb l'equip tècnic de Chenghao per obtenir assistència en especificacions de forces abans de demanar les eines.
P6: Quins són els terminis típics per a l'adquisició de màquines de motlles i l'eininament?
Màquines estàndard de premsa en calent (5–50 tones, platen estàndard): 15–20 dies laborables fora de la feina. Configuracions de plats personalitzats de 50–150 tones: 25–35 dies laborables. Premses industrials pesades de 150–300 tones: 40–55 dies laborables. Els terminis de lliurament de les eines de motlle són paral·lels: eines senzilles de goma d'una sola cavitat (10–15 dies laborables), eines multicavitat amb sistemes de refrigeració i expulsió (20–30 dies laborables), eines complexes compostes o d'escuma (25–40 dies laborables). La màquina i les eines es dissenyen, fabriquen i proven simultàniament a la fàbrica a les instal·lacions de Chenghao. La documentació completa del FAT — incloent-hi el mapa de temperatura del platen, el certificat de paral·lelisme i la impressió del programa PLC — es proporciona amb cada enviament de màquina per al compliment dels registres de qualitat.
Demana un pressupost per a màquines de motlle a Chenghao
Comparteix el teu material, mida de la peça, volum de producció i disseny del motlle — Chenghao Machinery et recomanarà la configuració adequada de la màquina de motlle amb preus directes a la fàbrica i especificacions tècniques completes.
Correu electrònic: sales11@chenghaointernational.com | WhatsApp: +86 15817655869